

Gazaltı Kaynak Yöntemi Nedir?
Lehimleme ve demirci kaynağı gibi ilkel yöntemlerle günümüzden yaklaşık beş bin yıl öncesinde ortaya çıkmıştır. Ancak, kaynak tekniği özellikle son yüz yıldır çok büyük ilerlemeler kaydetmiştir.
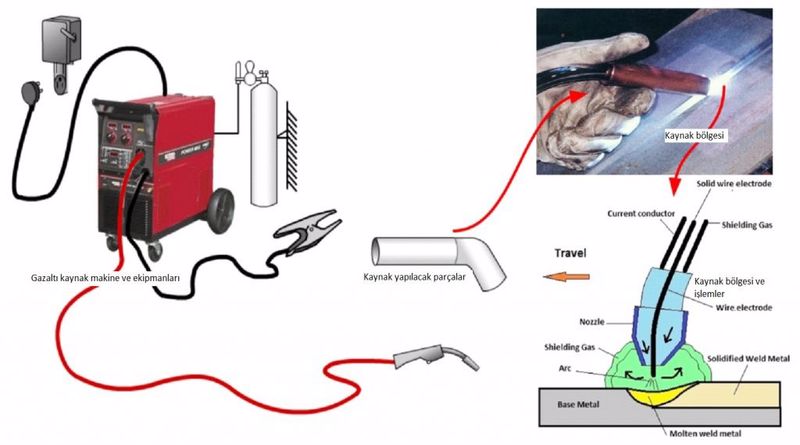
Kaynak yöntemlerinden biri olan gazaltı kaynak yöntemi (GMAW – Gas Metal Arc Welding) ısı ve/veya basınç kullanılmasıyla birleştirilecek demir ve demir dışı metallerin ergitilerek yapılan kaynak işlemidir. Bununla birlikte, özelliklerini daha iyi hale getirmek için çeşitli kaynak teknikleri geliştirilmeye devam etmektedir. Bu yöntemlerden birisi de, kaynak metalinin iletim şekilleri ile ilgili olan sinerjik kontrollü darbeli MIG/MAG kaynağıdır.
Nasıl Çalışır?
Bu yöntemin çalışması MIG/MAG kaynağında kaynak metalinin kaynak bölgesine iletiminde birleştirilecek malzemelere yüksek ısı girdisi verilir. Isı girdisi nedeniyle, özellikle ısı tesiri altında kalan bölge olarak tanımlanan ITAB bölgesinde bazı olumsuzluklar ortaya çıkar. Bu olumsuzlukları gidermek için darbeli MIG/MAG kaynak yöntemi geliştirilmiştir.
Yöntemin kararlı bir şekilde uygulanabilmesi için metal iletiminin kontrolünün sağlanabilmesi gerekir. Elektronik teknolojisindeki gelişimin de etkisiyle yüksek performanslı ark kaynak ekipmanları geliştirilmiştir. Bunlardan bir tanesi de sinerjik kontrollü ark kaynak makineleridir. Bu yöntemde, kaynak makinesi darbeli MIG/MAG kaynak yöntemi ile entegre edilerek üstün özelliklere sahip sinerjik kontrollü darbeli MIG/MAG kaynak yöntemi geliştirilmiştir.
Sinerjik Kontrollü MIG/MAG Kaynağının Farkı
Sinerjik Kontrollü MIG/MAG kaynak yöntemini geleneksel olarak bilinen MIG/MAG kaynağından ayıran temel fark; metal iletiminin daha kontrollü oluşu ve ısı girdisini azaltmaya yönelik üstün özelliğidir. Sonuç olarak, ısı girdisi sebebiyle karşılaştığımız bir takım olumsuzluklar daha kontrollü ve üstün kaynak özelliklerini operatör haricinde kaynak makinesinin ayarlaması ile yeni bir kaynak tekniği ortaya çıkmış ve yaygın bir şekilde kullanılmaktadır. Isı girdisinin olumsuz özellikleri nedeniyle farklı kaynak teknikleri de geliştirilmiş bu konu ile ilgili yazımızda, ısı etkisi olmaksızın yüksek basınç tekniği ile uygulanan soğuk basınçlı kaynak da alternatif bir çözüm olarak endüstride yer bulmuştur.
Sinerjik Kontrollü MIG/MAG Kaynağının Üstün Özellikleri
- Daha az bilgi ve tecrübeye sahip operatör bile yüksek kaliteli kaynak yapabilir.
- Kaynak yapılan çalışma bölgesinde daha az sıçrama oluşur.
- Tel besleme hızının ayarlanmasıyla kararlı bir kaynak kalitesi elde etmek mümkündür.
- Tüm kaynak pozisyonlarında kaynak yapılmasına olanak sağlar.
- Kontrollü ısı girişi sayesinde malzemelerde daha az çarpılma ve iyi kaynak dikişi görünümü elde edilir.
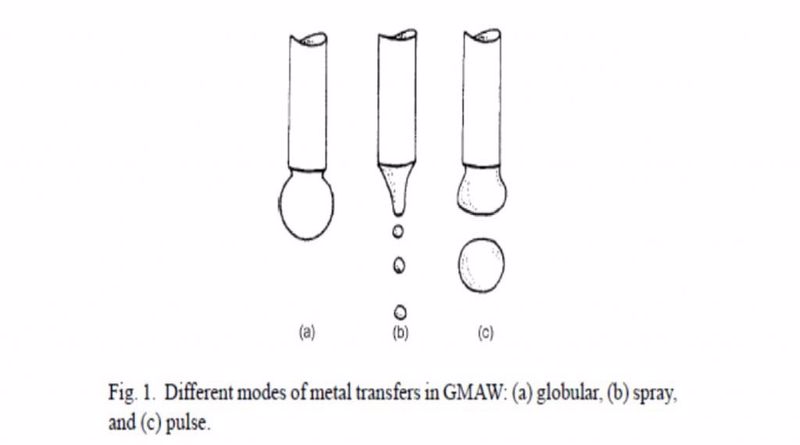
- Sprey iletim ve kısa devre kaynak metali iletiminin özelleştirilmiş bir halidir.
Kaynakça
⦁ Arslan, E., “Sinerjik Kontrollü Darbeli MIG/MAG T-bağlantı kaynağında tel besleme hızının dikiş geometrisi ve ve kaynak parametrelerine etkisinin incelenmesi”, 2019. https://acikerisim.sakarya.edu.tr/handle/20.500.12619/79561
⦁ Kaluç, E., “Ergitme Esaslı Kaynak Yöntemleri”, TMOB Makine Mühendisleri Odası, 2004.
⦁ B. Mvola, “Applications and benefits of adaptive pulsed GMAW”
⦁ Komaç, E., “Teknik Eğitim El Kitabı”, Askaynak Kaynak Tekniği San. ve Tic. A.Ş., 2014.
⦁ Praveen, P., Yarlagadda, P.K.D.V., Kang, M.J., “Advancements in pulse gas metal arc welding”, Journal of Materials Processing Technology

