

Plastik enjeksiyon, termoplastik veya termoset malzemelerin kalıp içine enjekte edilerek istenilen ürünlerin üretildiği en yaygın üretim yöntemlerinden biridir. Bu yöntemin başarısı, bir dizi parametrenin doğru yönetilmesine bağlıdır. Bu parametreler arasında sıcaklık, hem ürün kalitesi hem de üretim verimliliği açısından en kritik faktörlerden biridir. Bu yazımda plastik enjeksiyonda sıcaklık faktörünü inceleyeceğiz.
Sıcaklık Kontrolünün Önemi
Plastik enjeksiyon sürecinde üç ana sıcaklık kontrol noktası bulunur:
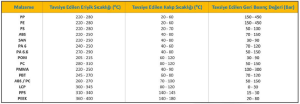
- Hammadde Sıcaklığı (Erime Sıcaklığı): Plastik malzemenin doğru şekilde akışkan hale gelmesi için enjeksiyon makinesinde belirli bir sıcaklığa kadar ısıtılması gerekir. Bu sıcaklık, malzeme türüne göre değişiklik gösterir. Aşağıdaki tabloda bazı malzemelerin tavsiye edilen sıcaklık değerleri verilmiştir.
- Kalıp Sıcaklığı: Kalıbın sıcaklığı, ürün yüzey kalitesini, boyutsal doğruluğunu ve çekme oranını doğrudan etkiler. Daha yüksek kalıp sıcaklığı, genellikle daha pürüzsüz yüzey ve daha iyi bir dolgu sağlar. Ancak çok yüksek kalıp sıcaklığı, çevrim sürelerini uzatabilir.
- Enjeksiyon Sıcaklığı: Plastik eriyiğin kalıba enjekte edilmesi sırasında sıcaklık değişimi çok iyi yönetilmelidir. Fazla yüksek sıcaklık, ürünleri deforme eder ve yakar. Düşük sıcaklık ise malzemenin kalıbı tam olarak doldurmasını engeller.
Neden Kalıp Sıcaklık Kontrolü ?
- Plastik enjeksiyon prosesinde temel olarak sıcak eriyik malzeme soğuk kalıba enjekte edilmektedir. Kalıp sıcaklık kontrolü olmazsa eriyikten gelen sabit ısı kaynağı nedeniyle kalıp gözü düzensiz ve kontrolsüz bir şekilde ısınır. Bu durum eriyik akışında ve dolayısı ile kalıp gözünün düzenli bir şekilde dolmasında problemler oluşturur.
- Kalıp sıcaklığı düşük malzemelerde etkisi az görülse de PC gibi kalıp sıcaklığı yüksek olan malzemelerde kalıbı önerilen sıcaklıkta tutmak malzeme kalitesine etki eder.
- Aynı zamanda göz sayısı arttıkça kalıp sıcaklık kontrolü yapılmıyorsa gözler arasında da sıcaklık farkı oluşur. Bu durum gözler arasında kalite farkına yol açar.

Kalıp Yüzey Sıcaklığının Plastik Enjeksiyondaki Etkileri
Plastik enjeksiyon üretiminde kalıp yüzey sıcaklığı, nihai ürünün kalitesini ve üretim sürecinin verimliliğini doğrudan etkileyen kritik bir parametredir. Kalıp sıcaklığının doğru bir şekilde ayarlanması, hem ürün performansını hem de üretim süresini optimize edebilir. Aşağıda, kalıp yüzey sıcaklığının plastik enjeksiyon üzerindeki başlıca etkileri açıklanmaktadır.
1. Yüzey Kalitesi ve Estetik
Kalıp sıcaklığı, ürünün yüzey düzgünlüğü ve estetik görünümünü belirleyen en önemli faktörlerden biridir.
- Daha Yüksek Kalıp Sıcaklığı: Plastik malzeme, kalıp yüzeyine daha iyi oturarak pürüzsüz ve parlak bir yüzey oluşturur. İnce detaylara sahip ürünlerde desenlerin kalıba tam olarak aktarılması sağlanır.
- Düşük Kalıp Sıcaklığı: Ürün yüzeyinde soğuk kaynak izleri, donukluk veya akış hataları gibi kusurlar ortaya çıkabilir.
2. Dolum Performansı ve Akışkanlık
Kalıp yüzey sıcaklığı, eriyik halindeki plastiğin kalıp içinde nasıl aktığını etkiler.
- Yüksek Kalıp Sıcaklığı: Plastik eriyiğin akışkanlığı artar ve özellikle ince duvarlı veya karmaşık geometrilere sahip ürünlerde kalıp dolumu daha kolay hale gelir.
- Düşük Kalıp Sıcaklığı: Malzeme kalıpta erken soğuyarak dolum eksikliklerine, soğuk kaynak izlerine ve hava kapanmalarına neden olabilir.
3. Boyutsal Doğruluk ve Çekme Oranı
Ürünlerin boyutsal doğruluğu ve tolerans değerleri, kalıp yüzey sıcaklığından büyük ölçüde etkilenir.
- Optimum Kalıp Sıcaklığı: Kontrollü bir soğutma sağlayarak ürünlerin çekme ve büzülme oranlarını minimize eder. Bu, ürün boyutlarının istenen spesifikasyonlara daha yakın olmasını sağlar.
- Dengesiz Kalıp Sıcaklığı: Eşit olmayan soğutma nedeniyle ürün üzerinde iç gerilimler oluşabilir. Bu durum şekil bozukluklarına yol açabilir.
4. Üretim Süresi (Çevrim Süresi)
Kalıp sıcaklığı, çevrim süresinin belirlenmesinde önemli bir rol oynar.
- Düşük Kalıp Sıcaklığı: Ürün daha hızlı soğur. Bu durum çevrim süresini kısaltır. Ancak hızlı soğuma, yüzey kalitesinden ödün verilmesine neden olabilir.
- Yüksek Kalıp Sıcaklığı: Soğuma süresi uzar, çevrim süresi artar. Ancak genellikle daha iyi bir yüzey kalitesi ve daha az iç gerilim sağlanır.
5. Mekanik Performans
Kalıp sıcaklığı, ürünün mekanik özellikleri üzerinde dolaylı bir etkiye sahiptir.
- Optimum Kalıp Sıcaklığı: Malzemenin kristal yapısı düzgün bir şekilde oluşur. Bu durum ürünün mukavemetini artırır.
- Yanlış Kalıp Sıcaklığı: Malzemede mikro çatlaklar, düşük mukavemet veya aşırı gevreklik gibi sorunlara yol açabilir.
Çekirdek Yüzey Sıcaklığının Parçadaki Çarpılmaya Etkisi
- Eğer kalıp yüzeyindeki sıcaklık dağılımı homojen olmazsa parçanın farklı bölgeleri farklı sıcaklıklara maruz kalır. Dolayısı ile farklı çekme oranları gösterir. Bu da parçada çarpılmaya ve dolayısı ile ölçüsel problemlere neden olur.
- Sağlıklı bir kalıp sıcaklık kontrolü ile kalıp duvarı homojen bir şekilde ısınır. Konvansiyonel yönteme göre eriyik yerine harici bir ısı kaynağı ile ısıtıldığı için daha hızlı bir şekilde istenen sıcaklık değerine ulaşır.
- Kalıp sıcaklığı arttıkça eriyiğin yüzeydeki tane yapısı daha iyi olacaktır. Parçanın çekme davranışı da kalıp sıcaklığı ile doğrudan bağlantılıdır. Hızlı bir katılaşma kristalizasyonu engeller. Dolayısı ile çekme oranını düşürür.
Sıcaklık ile İlgili Yaygın Problemler
- Yanık İzleri: Aşırı sıcaklık, malzemeyi termal olarak bozar ve ürün yüzeyinde istenmeyen yanık izleri oluşturur.
- Eksik Dolum: Düşük sıcaklık, malzemenin akışkanlığını azaltır ve kalıbın tam olarak dolmasını engeller. Özellikle ince duvarlı parçaların üretiminde bu sorun sıkça ortaya çıkar.
- Gerilim ve Çatlaklar: Hatalı sıcaklık ayarları, ürünün soğuma sırasında iç gerilmelerin oluşmasına neden olur. Bu gerilmeler, uzun vadede çatlakların meydana gelmesine yol açabilir.
Doğru Sıcaklık Yönetimi İçin İpuçları
- Malzeme Özelliklerine Hakim Olun: Kullanılan malzemenin erime ve bozunma sıcaklık aralıklarını dikkatle analiz edin. Malzeme datasheet’lerini inceleyerek doğru parametreleri belirleyin.
- Kalıp Sıcaklık Kontrolü: Kalıp sıcaklığı, soğutma sistemi ile hassas bir şekilde kontrol edilmelidir. Özellikle karmaşık geometrilere sahip ürünler için kalıp sıcaklığının homojen olması kritik önem taşır.
- Düzenli Bakım: Makine nozülü, ısıtıcı bantlar ve sensörlerin düzenli bakımı, sıcaklık sapmalarını önlemek için gereklidir.
Teknolojik Gelişmeler
Modern plastik enjeksiyon makineleri, sıcaklık kontrolünü optimize etmek için gelişmiş sensörler ve yazılımlarla donatılmıştır. Örneğin, yapay zeka tabanlı sistemler, sürecin her aşamasında sıcaklık parametrelerini gerçek zamanlı olarak izleyerek operatör hatalarını en aza indirmektedir.
Sonuç
Kalıp yüzey sıcaklığının uygun şekilde kontrol edilmesi, kaliteli ve fonksiyonel plastik ürünlerin üretilmesi için hayati öneme sahiptir. Kalıp sıcaklığı, malzeme türüne, ürün geometrisine ve yüzey beklentilerine göre dikkatlice ayarlanmalıdır. Üreticiler, kalıp sıcaklığı optimizasyonuna odaklanarak hem kalite hem de verimlilik açısından daha iyi sonuçlar elde edebilirler.

